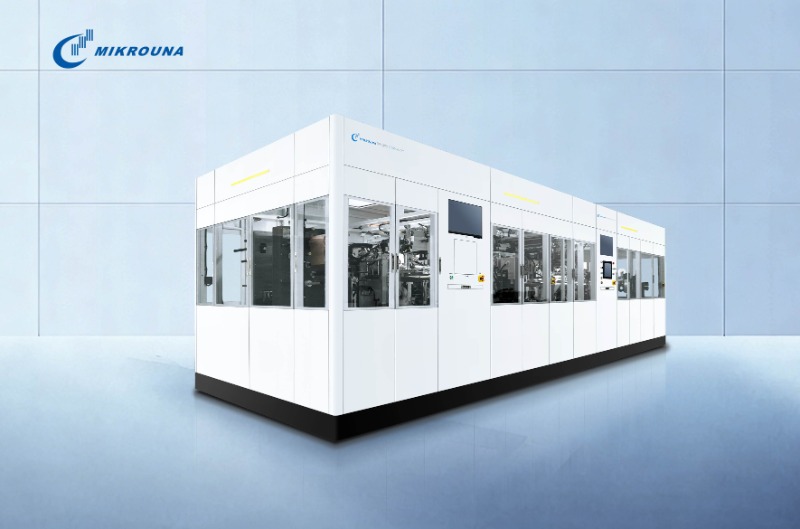
什么是锂金属切叠一体机?
发布时间:2026.09.08
在固态电池、锂金属电池的产业化进程中,锂金属负极的加工精度与良率一直是核心痛点。锂金属质地柔软、延展性强,传统切叠设备在裁切锂箔时极易出现“粘刀”现象——锂屑黏附在刀具上,不仅导致裁切边缘毛刺丛生,更可能引发极片短路或刺穿隔膜,严重影响电芯安全性与一致性。
硫化物固态电池的产业化,同样离不开锂金属负极这一“核芯”材料。在各类固态电解质技术路线中,硫化物因离子电导率最接近液态电解液而备受产业界关注。然而,锂金属质地极软、表面活性极强,在裁切和叠片中极易因切叠机的粘刀现象产生毛刺多、黏连和压痕;更棘手的是,若极耳与锂带的压合不够紧实,在后续电池循环中容易因接触不良引发局部过热或界面阻抗飙升,直接削弱硫化物电解质的稳定性优势。这两个问题已不仅仅是制造良率问题,更是决定硫化物固态电池能否从实验室走向量产的关键“卡脖子”环节。那么该如何从设备端同时破解这两道难关呢?
一、不粘刀的核心在于“分离”与“润滑”策略
常规切叠机裁切锂金属时,刀具与锂带接触面因局部高温和黏附力产生粘连,毛刺高度往往超过0.03mm的工艺阈值。
而新一代切叠一体机,如米开罗那锂金属切叠一体机,采用双重应对方案:
1、牵引与截断机构配备自动涂油擦刀装置,可在每次裁切后对上下切刀进行微量润滑,有效降低锂屑与刀面的附着力;
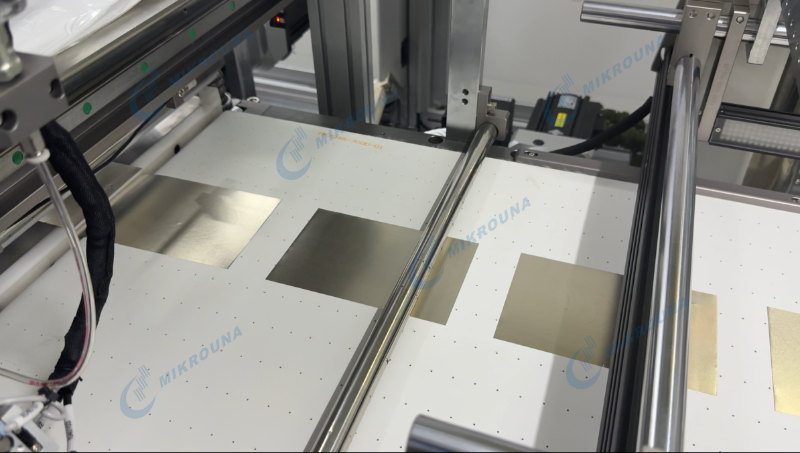
2、上下切刀间隙采用滚珠丝杠精密调整,配合闭环伺服牵引系统,使裁切动作干脆利落,锂带定长裁切精度可达±0.1mm。实际验证表明,即便连续裁切数万次,刀具表面仍无明显锂屑堆积,裁切断面光滑无毛刺。
二、极耳压合:撕裂集流体仍不脱落的“咬合”力
除了裁切,极耳与锂带的压合可靠性是另一技术难关。该设备在铜极耳制片环节设置了预压与终压两道工序,终压机构采用伺服电机驱动,压力0~1T可调,上下模板平面度达10μm,下模板可贴离型膜防粘。最值得一提的是,其压合工艺可使极耳与锂带间形成牢固的“冷焊”效应——即便在极端情况下用力撕扯铜箔集流体,极耳复合部位依然紧密粘连,不会脱开。
三、结构设计如何保障“不粘”与“高精度”
1、从锂带放卷的微张力控制(0~5N可调,纠偏精度±0.1mm);
2、CCD预定位(定位精度±0.1mm)和叠片台四套压刀交叉动作,整机处处体现对锂金属“娇贵”特性的适应;
3、压刀采用SUS440C+防粘涂层超薄加工、表面圆角设计,叠片时压刀退出前微抬脱离极片,防止粘连拉伤;
4、真空吸盘采用微孔设计,不粘连锂带。这些细节共同保证了整体对齐精度≤±0.5mm,隔膜对齐精度≤±0.3mm,叠片合格率可达99%。
在国产设备厂商中,米开罗那锂金属切叠一体机,已实现了上述全流程功能的工程化落地,从工装夹具到控制系统均可灵活适配,满足从研发中试到批量生产的过渡需求。
四、结语
锂金属切叠的“不粘刀”并非单一技术,而是放卷、擦刀涂油、裁切、压合等多环节协同优化的结果。当裁切毛刺得到有效抑制、极耳压合牢不可破时,电芯的良率和安全性便有了坚实保障。